
 Главная

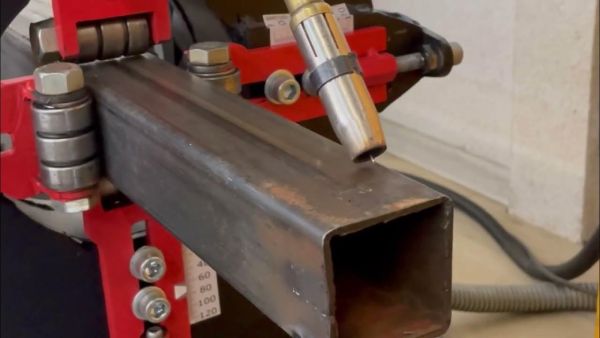
Покупка станка для резки профильной трубы — это не просто приобретение оборудования, а стратегическое решение, которое определит технологический уровень производства на ближайшие годы. Профильная труба, в отличие от круглой, имеет квадратное или прямоугольное сечение, и именно эта геометрия создает дополнительные сложности при обработке. Если для круглых заготовок достаточно вращения вокруг оси, то для профильных необходимо учитывать положение каждой грани в пространстве. Луч режущего инструмента должен всегда оставаться перпендикулярным поверхности, иначе возникает скос кромки, который невозможно исправить последующей механической обработкой. Поэтому перед выбором станка важно четко понимать, какие задачи будут стоять перед ним: только ли простая резка под углом 90 градусов или же сложные фигурные вырезы с фасками и отверстиями.
Первое, на что следует обратить внимание, — это тип привода и система управления перемещением заготовки. Для профильной трубы критически важна способность патрона точно фиксировать угол поворота. Многие бюджетные модели оснащаются трехкулачковыми патронами, которые предназначены для круглых деталей и не могут надежно зажать квадратную трубу без перекоса. В результате при вращении возникает биение, которое приводит к колебаниям фокусного расстояния и, как следствие, к браку. Оптимальным решением является использование специальных зажимных головок с четырьмя или даже шестью кулачками, которые равномерно распределяют усилие по граням. Некоторые производители предлагают быстросменные патроны, что позволяет переходить с профиля на круг без перестановки всей оснастки, но такие системы стоят дороже и требуют дополнительного места в цехе.
Второй ключевой параметр — мощность лазерного источника. Для резки профильной трубы с толщиной стенки до 4–5 миллиметров достаточно волоконного лазера мощностью 1–1,5 кВт. Однако если планируется обрабатывать сталь толщиной 10 миллиметров и более, то необходимо рассматривать модели от 3 кВт и выше. При этом важно понимать, что мощность напрямую влияет не только на максимальную толщину реза, но и на скорость обработки. Для серийного производства, где каждая секунда имеет значение, станок с лазером 3 кВт может выполнить резку профиля 60?60 миллиметров со стенкой 3 миллиметра за 2–3 секунды, тогда как модель на 1,5 кВт затратит на это вдвое больше времени. Разница в цене между этими конфигурациями составляет десятки процентов, и если объем заказов нестабилен, то переплата за избыточную мощность может оказаться неоправданной.
Третий аспект — программное обеспечение и возможность работы с развертками. Профильная труба представляет собой замкнутую поверхность, и любое отверстие, которое нужно вырезать на одной грани, требует точного расчета координат с учетом толщины стенки и радиуса изгиба в углах. Программа должна автоматически строить развертку, накладывать чертеж на виртуальную модель трубы и генерировать управляющий код. Если ПО не поддерживает эту функцию, оператору придется вручную рассчитывать положение каждого реза, что исключает возможность быстрой переналадки. Перед покупкой обязательно протестируйте демо-версию софта на реальном чертеже, который используется в вашем производстве. Обратите внимание на то, как система обрабатывает стыковку резов на соседних гранях — в идеале она должна автоматически оптимизировать траекторию, чтобы избежать пересечения лучей и обеспечить чистый угол без прижогов.
Четвертый важный момент — система загрузки и разгрузки. Длинные профильные трубы, достигающие шести и более метров, создают проблему провисания, которое приводит к неравномерному зазору между соплом и поверхностью. Для решения этой проблемы используются поддерживающие люнеты, которые перемещаются синхронно с кареткой. Но даже они не всегда справляются с трубами, имеющими значительную овальность или деформацию после сварки. Поэтому перед покупкой уточните, есть ли в комплекте автоматический контроль высоты режущей головки, который корректирует фокусное расстояние в реальном времени на основе сигналов от емкостного датчика. Это особенно актуально для труб, изготовленных методом холодной прокатки, где допуски на геометрию могут достигать миллиметра.
Пятый пункт — стоимость владения и сервисное обслуживание. Даже самые надежные станки требуют периодической замены расходных элементов: защитных стекол, сопел, фокусирующих линз. Убедитесь, что эти детали доступны на рынке и имеют приемлемую цену. Некоторые производители используют уникальные комплектующие, которые можно приобрести только у официального дилера, что создает зависимость. Также важно наличие удаленной диагностики и возможность загрузки обновлений прошивки. Современные контроллеры позволяют подключать станок к локальной сети и получать уведомления о сбоях, но эта функция реализована не у всех. Перед покупкой запросите у поставщика список типовых неисправностей и среднее время их устранения — если сервисный центр находится в другом регионе, каждая неделя простоя может обернуться потерей крупных контрактов.
Шестой аспект — требования к помещению. Лазерный станок для профильной трубы занимает больше места, чем листовой аналог, из-за удлиненной станины и системы вращения. Вам потребуется свободный участок длиной не менее 8–9 метров, с учетом зоны обслуживания и перемещения заготовок. Кроме того, необходимо предусмотреть вентиляцию: даже при использовании азота в качестве вспомогательного газа образуется небольшое количество дыма, который содержит мелкодисперсные частицы металла. Если в цехе установлена центральная вытяжка, проверьте, сможет ли она обеспечить требуемый объем воздухообмена. В противном случае потребуется автономный фильтр, что добавляет к бюджету еще 10–15 процентов стоимости.
Наконец, не стоит забывать о квалификации персонала. Управление современным станком требует понимания не только механической части, но и принципов работы лазера, оптики и ЧПУ. Если в вашей команде нет специалиста, который может самостоятельно настроить параметры резки для нового материала, то вам придется либо нанимать оператора с опытом, либо закладывать время на обучение. Многие производители предлагают базовые курсы, но они длятся всего несколько дней. В реальности полное освоение станка занимает от месяца до полугода, в зависимости от сложности задач. Поэтому при планировании бюджета учитывайте не только цену оборудования, но и расходы на подготовку кадров.
Итогом всех этих размышлений должен стать детальный технический опросный лист, где будут перечислены конкретные параметры: диапазон диаметров и сечений, максимальная длина, толщина стенки, типы материалов, требуемая точность, количество смен. Только имея на руках эти цифры, можно объективно сравнивать предложения разных производителей и не переплачивать за функции, которые никогда не будут использоваться. Помните, что станок для резки профильной трубы — это долгосрочная инвестиция, и его выбор должен быть основан на вашей реальной производственной программе, а не на маркетинговых обещаниях продавцов. Взвешенный подход, включающий анализ каждого из перечисленных аспектов, позволит вам принять решение, которое обеспечит стабильную работу и высокую рентабельность в течение многих лет.